


Industri nyheder
 Hjem / Seneste nyheder / Industri nyheder / Intelligent frysetørringsløsning: Smart kontrol, lavere omkostninger, bedre batches
 2026.09.02
 Industri nyheder
En enkelt industriel frysetørringsbatch kører rutinemæssigt 18 til 24 timer. Hvis hyldetemperaturen glider et par grader over produktets kollapspunkt under primær tørring, kan belastningen miste sin porøse struktur og blive til en tæt, klæbrig masse, som ingen pakkelinje kan redde. Den enkelte risiko forklarer, hvorfor anlægsejere nu beder om en intelligent frysetørringsløsning frem for en almindelig vakuumfrysetørrer.
Definitionen er enklere end markedsføringen antyder: en intelligent frysetørringsløsning er et system, hvor sensorer, kontrolsoftware og tilslutningsmuligheder styrer frysning, primær tørring og sekundær tørring automatisk, så cyklussen følger, hvordan dit materiale faktisk opfører sig i stedet for en fast tidsplan. I praksis betyder det færre kollapsede batches, lavere energiforbrug pr. kilogram færdigt produkt og komplette batch-registreringer, du kan aflevere til en kunde eller revisor uden ugers manuelt papirarbejde. Afsnittene nedenfor beskriver, hvordan denne intelligens fungerer, hvor tilbagebetalingen vises først, og hvilke punkter der skal bekræftes, før du forpligter dig til en indkøbsordre.
Frysetørring, eller lyofilisering, fjerner vand ved sublimering: Materialet fryses først, derefter holdes under dybt vakuum, så is omdannes direkte til damp, og til sidst opvarmes forsigtigt for at fjerne bundet vand. Fysikken er godt forstået. Vanskeligheden er, at hvert trin har et smalt sikkert vindue, og vinduet bevæger sig med hver formulering. En bærpuré, et probiotisk pulver og en skive kogt oksekød opfører sig intet ens under identiske hyldetemperaturer.
En intelligent løsning håndterer denne variation med tre lag, der arbejder sammen.
Lagrede opskrifter definerer rampehastigheder, holdeplateauer, vakuumindstillingspunkter og kondensatormål for hvert produkt. Under kørslen lader kaskadestyring den målte produkttemperatur korrigere hyldeoutput automatisk i stedet for at vente på et planlagt trinskifte. Ved afslutningen af den sekundære tørring bestemmer en automatisk trykstigningstest det sande slutpunkt i stedet for at stole på en fast timer.
Moderne systemer logger hver parameter, skubber afvigelsesalarmer til en supervisors telefon og tillader fjernadgang, så en ingeniør kan overvåge flere kamre fra et kontor. For et dybere kig på, hvordan disse lag interagerer, kan du se vores overblik over intelligent styring i frysetørring går gennem arkitekturen i praktiske detaljer.
Manuel drift afhænger af, at en operatør bemærker drift og reagerer i tide. I et lille laboratorium, der fungerer fint. I et anlæg med flere kamre, der kører natten over, gør det det ikke, fordi konsekvenserne af en sen reaktion er alvorlige i begge retninger:
Tabellen nedenfor opsummerer, hvor automatisering ændrer de daglige resultater.
| Kontrol aspekt | Manuel betjening | Intelligent kontrol |
|---|---|---|
| Hyldetemperaturen stiger | Tilpasset efter en fast tidsplan eller ved visuel kontrol | Korrigeret i realtid fra produktsondefeedback |
| Slutpunktsdetektion | Fast timer, ofte polstret med sikkerhedstimer | Trykstigningstest afslutter cyklussen ved det sande slutpunkt |
| Afvigelsesreaktion | Afhænger af operatørens tilstedeværelse kl. 03.00. | Automatisk alarm plus nedlukning i sikker tilstand |
| Batch dokumentation | Håndskrevne logfiler, tilbøjelige til huller | Tidsstemplede elektroniske optegnelser for hver cyklus |
| Energi pr. batch | Oppustet med konservative marginer | Reduceret gennem præcis opvarmning og tidlig fejlnedlukning |
Energi er normalt den største driftsomkostning ved frysetørring efter arbejdskraft, fordi kølekompressorer og vakuumpumper kører kontinuerligt i det meste af cyklussen. Intelligente kontrolangreb, der koster fra to retninger. For det første sparer terminering af en batch ved dets målte slutpunkt rutinemæssigt to til tre timer pr. cyklus sammenlignet med en polstret timer, og på tværs af to hundrede eller flere cyklusser pr. år, hvilket er en stor blok af genvundet kompressortid. For det andet holder kondensator- og afrimningsstyringen dampopsamlingseffektiviteten stabil i stedet for at lade isopbygning stille og roligt strække sig hver gang.
Udbytte er den anden gevinst. En sammenklappet batch kan ikke genbehandles; det afskrives helt. At sænke kollapsraten til næsten nul beskytter margin i en virksomhed, hvor en enkelt kammerladning af frysetørret frugt eller fisk og skaldyr kan repræsentere tusindvis af dollars i råmateriale. Arbejdet følger den samme logik: med automatiserede registreringer og tilsluttede alarmer kan én tekniker overvåge flere kamre, og skiftoverdragelser stopper afhængigt af verbale noter. Købere, der sammenligner systemer, kan også gennemgå vores noter vedr fjernovervågning for lyofilisering for at se, hvordan den daglige drift ser ud i praksis.
Den mest almindelige indkøbsfejl, vi ser, er at hoppe direkte fra nysgerrighed på bænken til et fuldt produktionskammer. En etapevis sti reducerer denne risiko: udvikle recepten på en laboratorieenhed, bekræft økonomien på pilotudstyr, og skaler derefter til industrielle kamre ved hjælp af den samme kontrolplatform, så validerede kurver overføres.
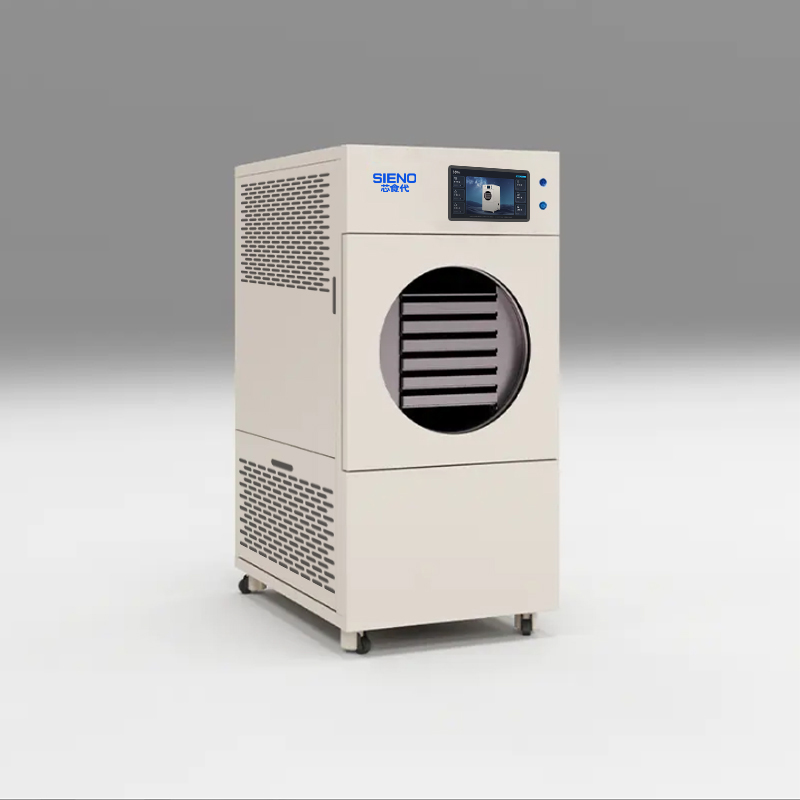 Sieno XSD-LD-FD-20 integreret laboratoriefrysetørrer En kvadratisk integreret laboratorieenhed med -45°C køling, 6 1 hylder ved -35°C til 80°C og 535x315 mm bakker. Det passer til den trinvise indkøbssti, og lader teams validere opskrifter på laboratorieudstyr før pilotinvestering. Se produkt →
Laboratorienheder i XSDFD-klassen lader et formuleringsteam køre små, gentagelige forsøg og registrere sammenbrudsadfærden for en specifik opskrift, før der træffes nogen større kapitalbeslutning.
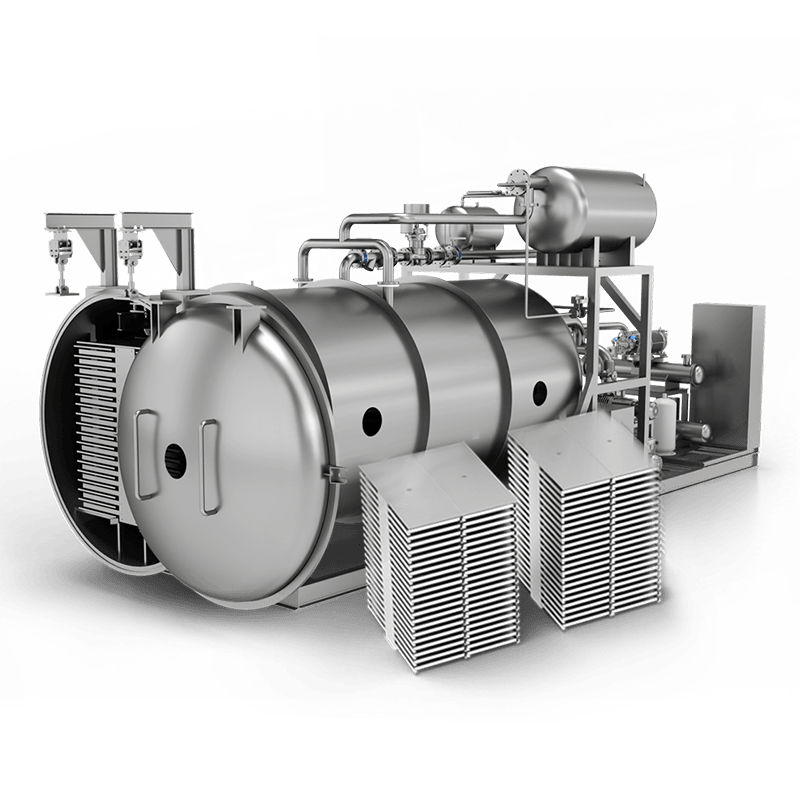 Sieno BLK-FD-50 Frysetørrer i produktionsskala En del af BLK-FD-produktionsserien, der strækker sig over omkring 10 til 200 kvadratmeter kammerareal, passer denne mellemskalamodel til pilotstadiet og bekræfter opskriftsøkonomi, mens den deler den samme kontrolplatform som laboratorie- og industrienheder. Se produkt →
I produktionsskala dækker BLKFD-serien kammerområder fra ca. 10 op til 200 kvadratmeter, og automatiserede indlæsnings-, afrimnings- og overvågningsmuligheder holder større systemer håndterbare med den samme lille besætning. Den kritiske detalje er konsistens: Når laboratoriet, pilot- og produktionsmaskinerne deler én kontrolarkitektur, overlever den opskrift, du validerede i lille skala, opskaleringen med langt færre overraskelser.
Ikke alle produkter berettiger det samme investeringsniveau. Varmefølsomme materialer af høj værdi dækker hurtigst omkostningerne ved smart kontrol, fordi kvalitetstab der er de dyreste. Frysetørret kaffe og instant drikkevarer, premium bær, probiotiske og gastrointestinale sundhedsformuleringer, foder til kæledyr og traditionelle medicinekstrakter falder alle ind under denne gruppe. En frugt- og grøntsagslinje illustrerer pointen godt: tørretumbleren skal holde hvert produkts sarte cellulære struktur, så skiver holder deres form, farve og rehydreringshastighed på detailhylden.
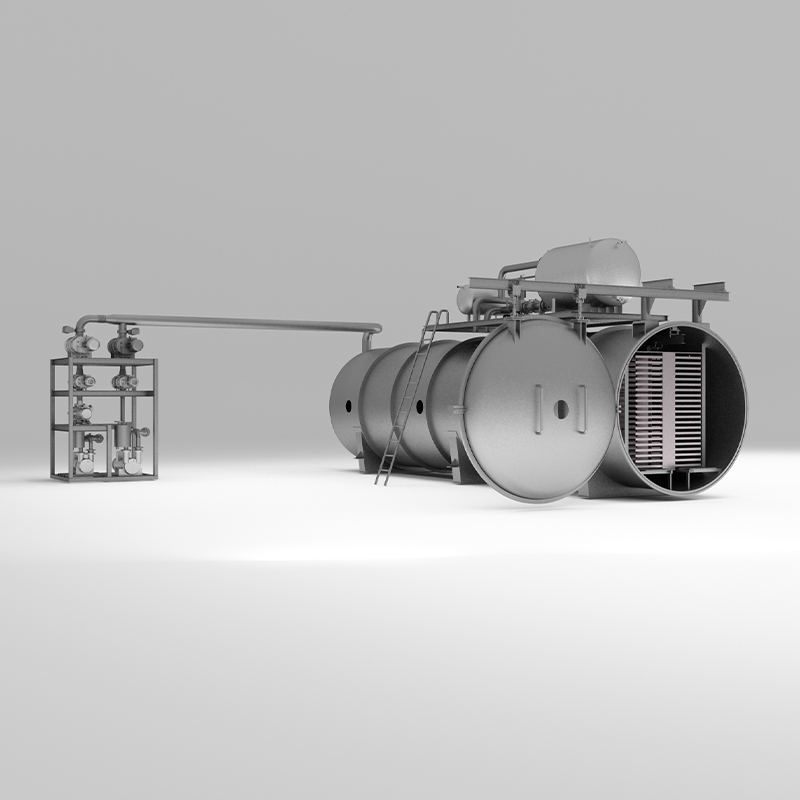 Vakuum frysetørrer til frugt og grøntsager Ved at kombinere lavtemperaturfrysning med vakuumsublimering bevarer denne tørretumbler farve, form og rehydreringskvalitet af mangoskiver, bær og grøntsagsudskæringer. Nøjagtige sondering og gemte opskrifter hjælper premium, varmefølsomme produkter med at nå topkvalitet. Se produkt →
For disse kategorier er kombinationen af nøjagtig produktsondering, lagrede opskrifter og slutpunktstest det, der gør acceptabelt output til premium-kvalitets output, der kræver en højere pris.
En intelligent frysetørringsløsning bedømmes i sidste ende i dit eget anlæg efter din egen opskrift. Det mest pålidelige første trin er et prøveforsøg: send repræsentativt materiale, få det tørret under en foreslået cyklus, og mål fugtindhold, rehydrering og udseende i forhold til din specifikation. Sammenlign disse resultater med din nuværende proces, beregn energi- og udbytteforskellen, og købsbeslutningen bliver aritmetisk snarere end overtalelse. Når du er klar til at teste, kan teamet hos Sieno køre forsøg på matchet udstyr og hjælpe med at oversætte laboratorieresultater til en produktionslinjekonfiguration, der passer til dit budget og outputmål.

Sienos hele serie af frysetørringsudstyr, der dækker fra eksperimentel forskning til industriel skala, er energieffektiv, stabil og pålidelig med fleksibel tilpasning som kerne, til produktion, optimering af processer og grønne fremstillingsløsninger inden for flere områder.
Sieno, baseret på forskning i intelligent frysetørret mad, leverer skræddersyet proces til hele kæden af frysetørringsteknologistøtte (inklusive forbehandling, frysetørring og emballering), hvilket hjælper virksomheder med at opnå flere forbedringer inden for effektivitet, kvalitet og miljøbeskyttelse.
Udstyr & løsning
Fødevareindustri Lægemiddelindustri Landbrugsindustri Kæledyrsindustri Skønhedsplejeindustri Kemiteknik & laboratorium Miljøbeskyttelse & cirkulær økonomiKontaktinfo
 +86-180 6875 7376
 +86- (0) 519-8578 6988
 emmy@jsblk.com
 Zhenglu Town, Tianning District, Changzhou City, Jiangsu-provinsen, Kina
Følg os
Copyright ©
Sieno Freeze-drying Technology Research Institute (Jiangsu) Co., Ltd
Alle rettigheder forbeholdes
Skræddersyede one-stop leverandører af frysetørringsudstyr


